打开微信扫一扫
为TA投票吧

主题:【第十九届原创】幼儿配方奶粉铁罐用珍珠棉托检验标准体系搭建研究

电梯直达
yqfxy
结帖率:
100%
关注:0 |粉丝:0
等级: Lv1 萌新启航

幼儿配方奶粉铁罐用珍珠棉托检验标准体系搭建研究


摘要:针对婴幼儿配方奶粉铁罐在流通过程中因缓冲衬垫失效引发罐体凹陷、封口变形乃至内装食品污染等问题,本文以发泡聚乙烯(EPE)珍珠棉托为对象,搭建覆盖原材料、外观尺寸、物理力学性能、食品接触安全性与运输缓冲可靠性五个维度的检验标准体系。在梳理现行国家标准与行业团体标准的基础上,明确了密度、拉伸强度、压缩永久变形、回弹率、尺寸偏差等关键指标的阈值与试验方法,给出分级抽样与合格判定规则。研究表明,将食品接触安全要求与缓冲包装动力学验证同时纳入入厂检验链条,可显著提升批次不合格检出率并降低终端投诉风险,本体系可为乳粉企业、包装供应商与第三方检测机构提供可落地的技术依据。

关键词:婴幼儿配方奶粉;铁罐;珍珠棉托;检验标准;缓冲包装;食品接触材料


1 引言
婴幼儿配方乳粉属于国家严格监管的特殊食品,其包装不仅承担物理保护功能,还直接关系到食品级安全屏障的完整性。马口铁易拉罐因遮光性好、阻隔性强、可回收等优点,长期作为三段式婴幼儿配方奶粉的主流外包装形式。然而铁罐金属壁较薄,在堆码、装卸与长途运输中极易因冲击、振动和挤压产生局部凹陷,一旦卷封边缘变形,即可能破坏铝箔封口的密封状态,进而引发油脂氧化、水分迁移乃至微生物污染等连锁风险。

为缓冲上述机械载荷,多数乳粉企业在铁罐与外纸箱之间采用珍珠棉(EPE)成型托作为内衬。该材料由低密度聚乙烯经物理发泡而成,质轻、回弹好、成本低、易成型。但珍珠棉托长期被视为典型辅材,未被纳入与铁罐本体、铝箔封口同等严格的质量控制范畴,行业内普遍存在检验项目零散、指标阈值不统一、抽样规则随意等问题。部分供应商为压缩成本采用回收料或降低发泡倍率,导致托盘回弹不足、密度偏离,缓冲性能无法覆盖实际流通工况。基于此,本文尝试构建一套面向幼儿配方奶粉铁罐用珍珠棉托的检验标准体系,使其既对接 GB/T 42010—2022《包装容器 奶粉罐质量要求》、GB/T 8166—2011《缓冲包装设计》等上层标准,又向下延伸到可操作的入厂检验作业指导书,并同步满足 GB 4806 系列食品接触材料安全要求。

2 珍珠棉托在婴幼儿配方奶粉铁罐包装中的应用与现存问题
2.1 结构与功能定位

在典型的乳粉铁罐运输包装单元中,珍珠棉托通常以一体成型或对合粘合形式出现:上托与下托分别包裹铁罐顶部与底部,侧面通过围边或插角固定;每托容纳 1 至6 罐不等,整体嵌入瓦楞纸箱后形成缓冲夹层。其功能有三:一是在跌落与冲击瞬间吸收动能,避免金属罐体直接接触纸箱内壁;二是在长时间堆码中维持罐体间隙,防止相邻铁罐相互磕碰;三是在振动工况下抑制罐体水平窜动,保护铝箔封口与塑料旋盖的配合精度。

2.2 现存质量问题归纳
通过对国内若干乳粉企业供应商审核记录与终端退货案例的梳理,可将珍珠棉托的常见失效模式归纳为四类。其一为材料一致性差,同批次内密度波动可达 ±15% 以上,回弹率参差不齐,缓冲曲线离散。其二为成型尺寸超差,托腔与铁罐外径配合过紧时取罐困难,过松则在箱内窜动,偏差主要来源于模切精度与热压收缩控制不足。其三为安全合规风险,部分低档产品使用再生聚乙烯原料或非食品级发泡助剂,存在总迁移量与高锰酸钾消耗量超标的隐患。其四为运输验证缺失,多数企业仅做静态外观检查,未按 GB/T 4857 系列进行跌落、振动与堆码的组合验证,问题往往在流通终端才暴露。上述问题的根源不在于材料本身性能不足,而在于缺乏一套将材料指标、成型精度、安全合规与实际工况串联起来的检验规则。

3 检验标准体系的构建原则与总体框架
3.1 构建原则

体系搭建遵循四项原则。一是安全优先,凡与食品间接接触的环节必须优先满足 GB 4806 系列强制性国家标准,缓冲性能指标不得凌驾于安全要求之上。二是工况导向,所有力学阈值应依据实际流通环境(运输方式、堆码高度、跌落高度、温湿度区间)反推确定,而非照搬材料手册的推荐值。三是可检验,每一项指标都必须对应现行有效的试验方法标准与可复现的取样规则,避免出现“应具有良好缓冲性”等无法量化的描述。四是分层级,将检验项目划分为全项型式检验、常规入厂检验与在线巡检三个层级,使质量控制成本与风险水平相匹配。

3.2 体系框架
依据上述原则,珍珠棉托检验标准体系由五个模块构成:原材料与感官指标、外观与尺寸偏差、物理力学性能、食品接触安全、运输缓冲可靠性。五个模块呈递进关系:原材料决定安全合规底线,外观与尺寸决定装配适配性,物理力学性能决定缓冲能力,运输缓冲模块则在前述实验室指标基础上进行整箱工况验证。

4 原材料与外观尺寸检验要求
4.1 原材料与感官要求

珍珠棉托应以低密度聚乙烯新料为主要原料,物理发泡成型,不得掺入未经食品接触安全评估的回收料或再生料。感官上,托盘颜色应均匀一致,通常为本色乳白或按客户要求的指定色;表面光洁平整,无明显油污、水渍、霉斑、异物杂质与刺激性气味;泡孔结构细密均匀,不允许出现大面积开裂、缩孔或局部塌陷;切口整齐,无明显毛刺、拉丝与分层。用于婴幼儿配方奶粉包装的产品,应要求供应商提供食品接触用树脂合规证明及添加剂使用声明,确保所用助剂符合 GB 9685 的限量规定。


4.2 尺寸与形位公差

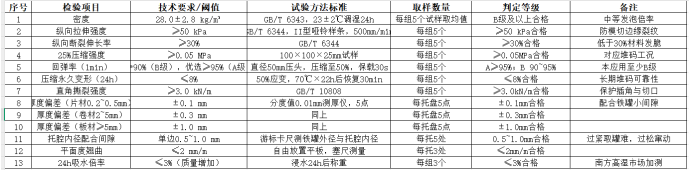
尺寸检验重点包括托腔内径、托盘总厚度、深度与配合间隙。托腔内径应与铁罐外径形成小间隙配合,建议单边间隙控制在 0.5~1.0 mm,既保证铁罐顺利装入,又避免晃动。厚度偏差按成型方式分别设定:片材厚度 0.2~0.5 mm 时偏差不超过 ±0.1 mm;卷材厚度 2~5 mm 时偏差不超过 ±0.3 mm;板材厚度 5 mm 以上时偏差不超过 ±1.0 mm。平面度方面,托盘自由放置于平板上时翘曲不得超过 2 mm/m。所有尺寸均使用分度值 0.02 mm 的游标卡尺与分度值 0.01 mm 的测厚仪测量,每托盘取不少于 5 个测点,取平均值与极值分别判定。


5 物理力学性能检验指标与方法

物理力学性能是珍珠棉托缓冲能力的核心体现,也是本体系中指标最密集的模块。结合 T/CQPIA 003—2024 等团体标准与行业通行做法,建议将以下项目列为常规入厂检验。密度是决定珍珠棉缓冲曲线的首要参数:密度过低则泡孔壁过薄,承受压缩后易塑性塌陷;密度过高则材料发硬,冲击传递比上升。面向 800 g 规格婴幼儿配方奶粉铁罐,建议将托盘密度控制在 28.0±2.8 kg/m3 区间,按 GB/T 6343 在 23±2 ℃、相对湿度 50%±5% 下调湿 24 h 后测量。拉伸性能反映材料在模切与装配中的抗撕裂能力,建议纵向拉伸强度不低于 50 kPa、纵向断裂伸长率不低于 30%,按 GB/T 6344 用 II 型哑铃样条在 500 mm/min 下测试;强度过低时模切边缘易裂纹延伸,伸长率过低则材料发脆、低温工况下易碎裂。


6 食品接触安全性检验要求

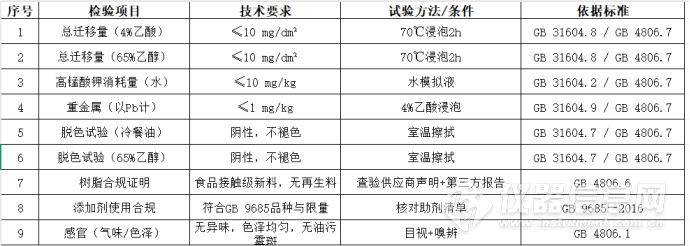
尽管珍珠棉托在正常使用中并不直接接触罐内奶粉,但在铝箔封口破损、罐体漏粉或长期高温高湿存储等极端情形下,托盘表面与奶粉存在间接接触甚至迁移接触的可能。因此体系中将食品接触安全列为强制性一票否决项。依据 GB 4806.1—2016、GB 4806.6—2016 与 GB 4806.7—2016,珍珠棉托应重点检验四项指标:一是总迁移量,在 4% 乙酸与 65% 乙醇两种食品模拟物中、70 ℃ 浸泡 2 h 条件下,迁移量不得超过 10 mg/dm2;二是高锰酸钾消耗量,水模拟液中不得超过 10 mg/kg;三是重金属(以 Pb 计),不得超过 1 mg/kg;四是脱色试验,在冷餐油与 65% 乙醇中均不得褪色。

此外,所用发泡剂、抗缩剂、色母粒等助剂应符合 GB 9685—2016 的品种与迁移限量规定,供应商须随货提供食品接触产品合规声明与第三方型式检验报告,报告有效期不超过一年。乳粉企业每批入厂时应查验报告一致性,并每年至少委托有资质机构进行一次全项安全复测。对于再生料使用,本体系采取零容忍立场,即只要检出非食品接触级回收料成分,整批拒收。


7 运输缓冲性能验证方法

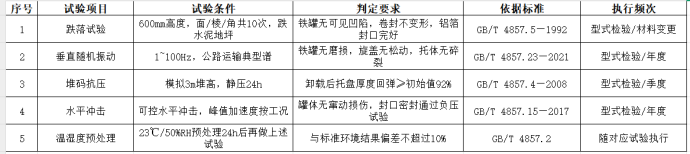
实验室单项指标合格并不等价于整箱包装在真实流通过程中有效。体系的最后一环是按照 GB/T 8166—2011《缓冲包装设计》的思路,对装配完成的运输单元进行组合工况验证。跌落试验按 GB/T 4857.5—1992 执行,将装满铁罐的瓦楞纸箱从 600 mm 高度依次进行面、棱、角共 10 次跌落至水泥地坪,跌落后开箱检查铁罐是否出现肉眼可见凹陷、卷封是否变形、铝箔封口是否完好、珍珠棉托是否碎裂或失效。振动试验按 GB/T 4857.23—2021 进行垂直随机振动,频率范围 1~100 Hz,功率谱密度与时间按公路运输典型谱设定,试验后检查铁罐表面磨损与旋盖松紧度。堆码试验按 GB/T 4857.4—2008 进行,模拟 3 m 堆码高度、24 h 静压,卸载后测量托盘厚度回弹率,要求不低于初始值的 92%。上述三项试验建议在新品定型、材料变更、供应商变更与每年例行型式检验时执行;常规入厂批次不做整箱试验,但应留存最近一次型式检验报告。判定时以铁罐本体无凹陷、封口密封通过负压试验为合格底线,珍珠棉托自身允许出现轻度压痕,但不允许出现贯穿性开裂或结构性坍塌。

8 抽样规则与合格判定机制
抽样方案依据 GB/T 2828.1 计数抽样检验程序设计,将珍珠棉托检验划分为三个检验等级。型式检验为全项检验,每 5 000 000 只或每季度进行一次,样本量不少于 32 只,任一安全项目不合格即判整批不合格。入厂常规检验采用一般检验水平 II,AQL 取值为:严重缺陷(食品接触安全、尺寸严重超差)0.65,轻微缺陷(外观色差、轻微毛刺)2.5;以批量 3 201~10 000 只区间为例,样本量为 200 只,严重缺陷合格判定数为 3、不合格判定数为 4,轻微缺陷合格判定数为 10、不合格判定数为 11。在线巡检每 2 h 抽取 5 只进行外观与尺寸快速检查,发现异常即加严抽检。判定结果分为合格、整改与拒收三档:合格批次贴绿色合格标识入库;轻微缺陷但不影响装配与安全的批次允许供应商现场挑选后复检;涉及安全项目不合格、关键力学指标低于阈值 10% 以上或尺寸超差影响铁罐配合的批次整批拒收,并启动供应商纠正措施流程。所有检验记录应在质量系统中保存不少于三年,与同批次乳粉产品的召回追溯要求保持一致。

9 结论
本文围绕幼儿配方奶粉铁罐用珍珠棉托这一长期被忽视的辅材,搭建了包含原材料感官、外观尺寸、物理力学性能、食品接触安全与运输缓冲验证五个模块的检验标准体系。其特点在于:一是将 GB 4806 系列强制性安全要求与 GB/T 4857 系列运输验证同时纳入,避免了过去只看材料、不看工况的片面做法;二是给出了密度、拉伸强度、回弹率、压缩永久变形等关键指标的具体阈值与试验方法,使标准具备可操作性;三是通过分级抽样与 AQL 设计,平衡了检验成本与风险控制。后续研究可进一步结合有限元缓冲仿真与实际流通监测数据,对不同温湿度、不同堆码高度下的指标阈值进行动态修正,并探索建立供应商质量绩效与检验频次联动的动态管理机制。


参考文献
[1] 国家市场监督管理总局, 国家标准化管理委员会. GB/T 42010—2022 包装容器 奶粉罐质量要求. 北京: 中国标准出版社, 2022.
[2] 国家质量监督检验检疫总局. GB/T 8166—2011 缓冲包装设计. 北京: 中国标准出版社, 2011.
[3] 国家卫生和计划生育委员会. GB 4806.1—2016 食品安全国家标准 食品接触材料及制品通用安全要求. 北京: 中国标准出版社, 2016.
[4] 国家卫生和计划生育委员会. GB 4806.6—2016 食品安全国家标准 食品接触用塑料树脂. 北京: 中国标准出版社, 2016.
[5] 国家卫生和计划生育委员会. GB 4806.7—2016 食品安全国家标准 食品接触用塑料材料及制品. 北京: 中国标准出版社, 2016.
[6] 国家卫生和计划生育委员会. GB 9685—2016 食品安全国家标准 食品接触材料及制品用添加剂使用标准. 北京: 中国标准出版社, 2016.
[7] 国家技术监督局. GB/T 4857.5—1992 包装 运输包装件 跌落试验方法. 北京: 中国标准出版社, 1992.
[8] 国家市场监督管理总局. GB/T 4857.23—2021 包装 运输包装件基本试验 第23部分: 垂直随机振动试验方法. 北京: 中国标准出版社, 2021.
[9] 国家市场监督管理总局. GB/T 4857.4—2008 包装 运输包装件基本试验 第4部分: 采用压力试验机进行的抗压和堆码试验方法. 北京: 中国标准出版社, 2008.
[10] 中国质量万里行促进会. T/CQPIA 003—2024 EPE 珍珠棉发泡材料. 北京: 全国团体标准信息平台, 2024.
维权声明:本文为yqfxy原创作品,本作者与仪器信息网是该作品合法使用者,该作品暂不对外授权转载。其他任何网站、组织、单位或个人等将该作品在本站以外的任何媒体任何形式出现均属侵权违法行为,我们将追究法律责任。
为您推荐
仪器优选
密封试验仪、泄露试验机
更多 >
密封试验仪、泄露试验机
更多 >
密封试验仪、泄露试验机
更多 >

快速获取仪器报价

专属采购顾问高效对接

立即提交
猜你喜欢最新推荐热门推荐更多推荐
登录后您可以享受以下权益:
免费领取生日礼品
下载海量资料
写文章/加入社区
和行业专家互动
立即登录